

El buje de bronce y estaño para equipos de minería utiliza cobre de alta pureza como ma...
Inicio / Noticias / Noticias de la industria / Rodamientos con brida de bronce: selección de aleaciones, tolerancias y guía de instalación
Dispositivo de sellado y propulsión de barcos
Equipos de perforación oceánica y elevación de esclusas para barcos
Equipos de minería
Maquinaria de construcción
Petróleo y gas, equipos metalúrgicos.
Un equipo de mantenimiento de una cantera presiona un cojinete de brida de bronce de 60 mm de diámetro en una polea de cabezal transportador, aprieta los pernos de la carcasa y descubre que la brida está agrietada al cabo de un mes. El bronce no fue el punto débil. La cara de la carcasa detrás de la brida no era plana ni cuadrada con respecto al orificio, por lo que el arrastre axial del eje cargó un borde delgado de fundición en lugar de toda la cara de la brida.
Ese orden de fallo explica cómo se deben seleccionar los rodamientos con bridas de bronce. La aleación confiere al techo resistencia a la carga, la velocidad y la corrosión. La geometría de la brida, el ajuste a presión y el espacio libre deciden si alguna vez se alcanzará ese techo. Un rodamiento con bridas de bronce y estaño con ajustes correctos durará más que uno de bronce y aluminio con un hombro armado, en todo momento.
Un cojinete con brida de bronce es un manguito cilíndrico con una brida radial integral en un extremo. El manguito soporta la carga radial. La brida realiza tres trabajos separados que a menudo se confunden durante la especificación.
Lo que no es la brida es un cojinete de empuje. Las cargas axiales continuas por encima de aproximadamente el 10 al 15 por ciento de la clasificación radial generalmente necesitan una arandela de empuje separada o una disposición de elementos rodantes.
| Consideración | Manga de bronce lisa | Cojinete de bronce con bridas |
|---|---|---|
| retención axial | Se requiere anillo de retención, hombro o tapa de extremo | Sostenido por la brida contra la cara de la carcasa. |
| Capacidad de empuje axial | Mínimo, fijado sólo por las caras finales. | Moderado, determinado por el espesor de la brida y la planitud del asiento. |
| Mecanizado de carcasas | Orificio más ranura de retención | Orificio más cara del pilar plana y cuadrada |
| Control de profundidad de inserción | Medido mientras se presiona | Fijado por la brida en una sola pasada. |
| Uso típico | Pivotes cerrados, rodillos tensores | Poleas transportadoras, mechas de timón, excéntricas de trituradoras, pivotes de varillaje |
La mayoría de las fallas en los rodamientos con bridas de bronce atribuidas al bronce blando se remontan a la familia de aleaciones incorrecta para el medio ambiente y no a una mala fundición. Cuatro familias cubren la gran mayoría de pedidos de rodamientos con bridas industriales y cada una falla de manera diferente.
| familia de aleaciones | Dureza y carga | Corrosión y temperatura | Mejor ajuste | cuidado con |
|---|---|---|---|---|
| Bronce al estaño con plomo (SAE 660 / C93200) | 60-80 HB, carga moderada | Corrosión moderada, buena hasta aproximadamente 230 C | Maquinaria en general, transportadores, bombas. | El contenido de plomo restringe el agua potable y algunos productos regulados. |
| Bronce de estaño con alto contenido de plomo (tipo C93600) | 55-70 HB, menor resistencia | Similar a SAE 660 | Cargas ligeras, fácil mecanizado, integrabilidad | Menor resistencia a la fatiga de la familia. |
| Bronce aluminio (C95400, C95500, C95200) | 150-200 HB, alta resistencia | Excelente resistencia al agua de mar y a la cavitación. | Timones marinos, manejo de minerales, alto impacto. | Se maquina lentamente, incrusta mal los residuos, necesita alineación |
| Bronce al manganeso (C86300) | 180-220 HB, muy alta resistencia | Corrosión aceptable, buena con cargas elevadas | Caras de empuje pesadas, llantas de engranaje helicoidal | Escaso valor para pivotes livianos |
| Latón (C36000, C46400) | 80-120 HB, carga baja a moderada | Riesgo de descincificación en agua de mar | Pivotes ligeros, agua dulce, bajo coste. | La fuerza cae rápidamente con la temperatura. |
| Bronce autolubricante (taponado con grafito o impregnado de aceite) | Límite de PV más bajo que el bronce sólido | Depende del material del enchufe | Posiciones remotas, calientes o inaccesibles | No para alta velocidad o golpes fuertes. |
A continuación se detallan dos puntos prácticos. El bronce de estaño y plomo sigue siendo el predeterminado para la maquinaria general porque mecaniza limpiamente, incorpora arena y tolera la lubricación marginal. El bronce de aluminio cuesta más y las máquinas son más lentas, pero en niebla salina o en una posición excéntrica cargada de impacto puede durar más que tres reemplazos de bronce de estaño, siempre que la lubricación esté limpia y el eje esté alineado.
La decisión sobre la aleación normalmente se toma por subsistema, no por máquina. El mismo buque o trituradora puede utilizar bronce de aluminio en un timón muy cargado o en una posición excéntrica y bronce de estaño en pivotes de menor carga. Obtener esa lista mixta de materiales es más fácil cuando un proveedor organiza su gama de casquillos de cobre primero por familia de aleaciones y después por aplicación, porque ese es el orden en el que realmente se realiza la selección.
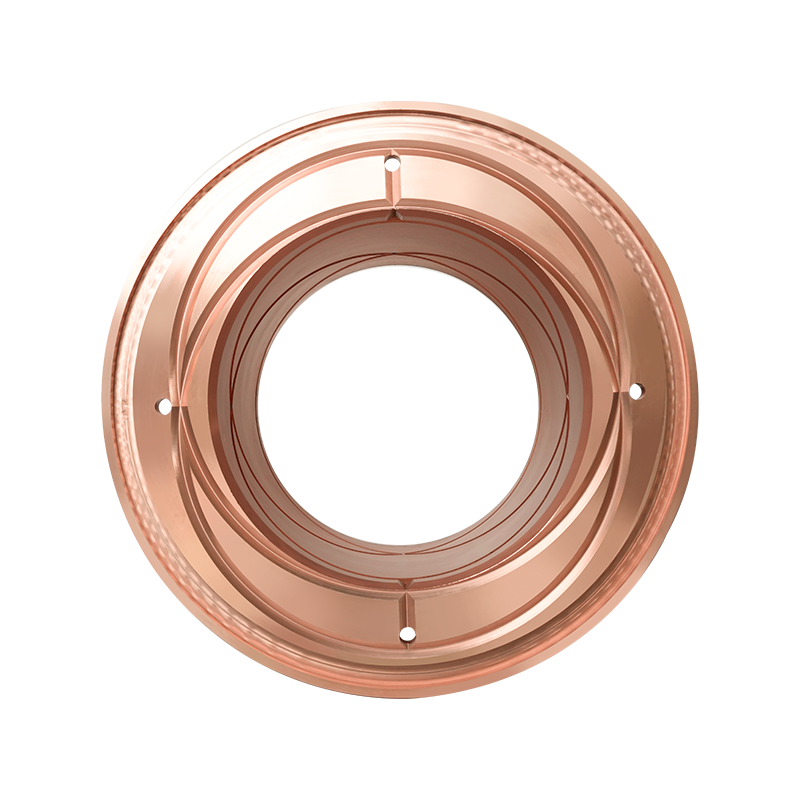 Buje de bronce de estaño para equipos de minería Buje de bronce de estaño para equipos de minería uses high-purity copper as the base material, and is refined by adding appropriate amounts of tin and other high-quality alloy ... Ver producto →
Estos son los números que vale la pena poner en un sorteo o en una orden de compra. Son reglas generales para el bronce fundido que funciona sobre un eje de acero endurecido, y deben ajustarse en función de la temperatura, la lubricación y los golpes.
La trampa que atrapa a la mayoría de los compradores es el cierre posterior del orificio. Presione un rodamiento con un diámetro interior de 60 mm en una carcasa H7 con una interferencia de 0,05 mm y el orificio se cerrará en una cantidad comparable, aproximadamente entre 0,04 y 0,06 mm. Si el dibujo especifica una holgura de funcionamiento de 0,08 mm y el orificio se terminó antes de prensar, el conjunto puede terminar casi sin holgura y se atascará en el primer calentamiento bajo carga.
Los rodamientos con bridas de bronce toleran mejor la lubricación marginal que los elementos rodantes, pero aún así siguen un límite de carga y velocidad. Tres configuraciones cubren la mayoría de las aplicaciones industriales.
Los límites típicos del catálogo para bronce fundido son de alrededor de 3 a 5 MPa x m/s lubricado con grasa y de 0,8 a 1,5 MPa x m/s seco con tapones de grafito. El número real depende de la aleación, el acabado del eje y de cuánto calor puede disipar la carcasa. Por encima de esos límites el rodamiento no falla repentinamente; La holgura se abre, el desgaste se acelera y la brida comienza a soportar una carga lateral para la que nunca fue diseñada.
 Bujes de latón autolubricantes para maquinaria de ingeniería Bujes de latón autolubricantes para maquinaria de ingeniería is made of high-quality high-strength brass material, combined with embedded solid lubrication technology, it... Ver producto →
Los rodamientos con brida se adaptan a cargas pesadas, velocidades bajas a moderadas y acceso deficiente para mantenimiento. Unos pocos sectores dominan la demanda.
Hay casos en los que un cojinete de bronce con bridas es una compra incorrecta. El empuje axial pesado y continuo pertenece a una arandela de empuje o a una disposición de rodillos cónicos. La alta velocidad continua se debe a un rodamiento de elementos rodantes que funciona a menor temperatura. Paredes muy delgadas, por debajo de aproximadamente 2 mm, se agrietan en la raíz de la brida en bronce fundido.
 Buje de bronce de aluminio para sistema de transmisión de timón Buje de bronce de aluminio para sistema de transmisión de timón is tailor-made for the Rudder transmission system. It is based on high-quality copper, added with aluminum, iron... Ver producto →
Un rodamiento con brida de bronce es una pieza hecha a pedido con mayor frecuencia que un artículo de catálogo, por lo que el documento de pedido refleja la calidad del resultado.
Si una brida sigue agrietada, deje de cambiar las aleaciones y comience a revisar el asiento. La planitud, la cuadratura y la interferencia causan más fallas en los rodamientos con bridas de bronce que las capacidades de carga, y las tres se pueden medir antes de presionar la pieza.
Yangzhou Yifeng Copper Products ha estado fundiendo y mecanizando componentes de aleaciones de cobre desde 2005 en una planta de 30.000 metros cuadrados, con 5.000 toneladas de capacidad anual y un equipo técnico que incluye 20 especialistas, además de una base de investigación conjunta con la Universidad Southwest Jiaotong. La compañía informa de una base de clientes que incluye Fortune 500 y grupos industriales globales, y su gama cubre bujes de bronce de estaño, bronce de aluminio y latón, cojinetes autolubricantes, anillos de sellado de aleación de cobre marino y engranajes helicoidales de aleación de cobre. Puedes revisar el antecedentes y capacidad de la empresa si está consolidando varios números de piezas de bronce bajo un solo proveedor.
Un motor de accionamiento de una cinta transportadora funciona silenciosamente durante tres años, luego comienza a retumbar a baja velocidad y a zumbar a alta velocidad. El equipo de mantenimien...
View MoreUn equipo de mantenimiento de una cantera presiona un cojinete de brida de bronce de 60 mm de diámetro en una polea de cabezal transportador, aprieta los pernos de la carcasa y descubre que la b...
View MoreImagine un molino de bolas de 5 MW en una planta minera. El eje tiene más de 300 mm de diámetro, gira a unos cientos de RPM y soporta una gran carga radial. El componente que lo mantiene funcion...
View MoreEl bronce nunca ha tenido un único punto de fusión. En la práctica, la mayoría de las aleaciones de bronce se funden entre aproximadamente 850 °C (1562 °F) y 1050 °C (1922 °F), y un bronce de es...
View More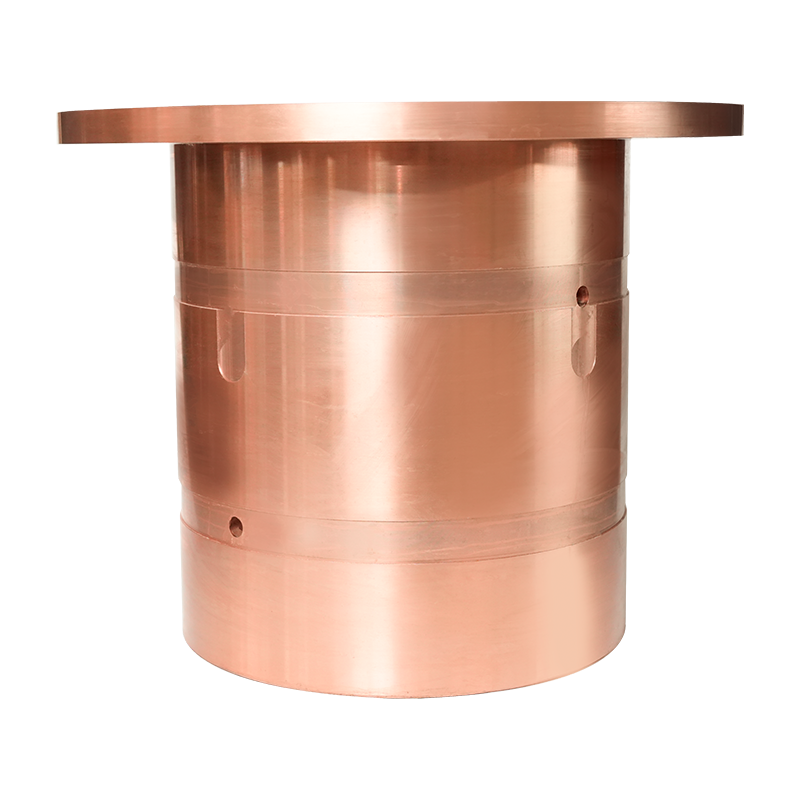
El buje de bronce y estaño para equipos de minería utiliza cobre de alta pureza como ma...
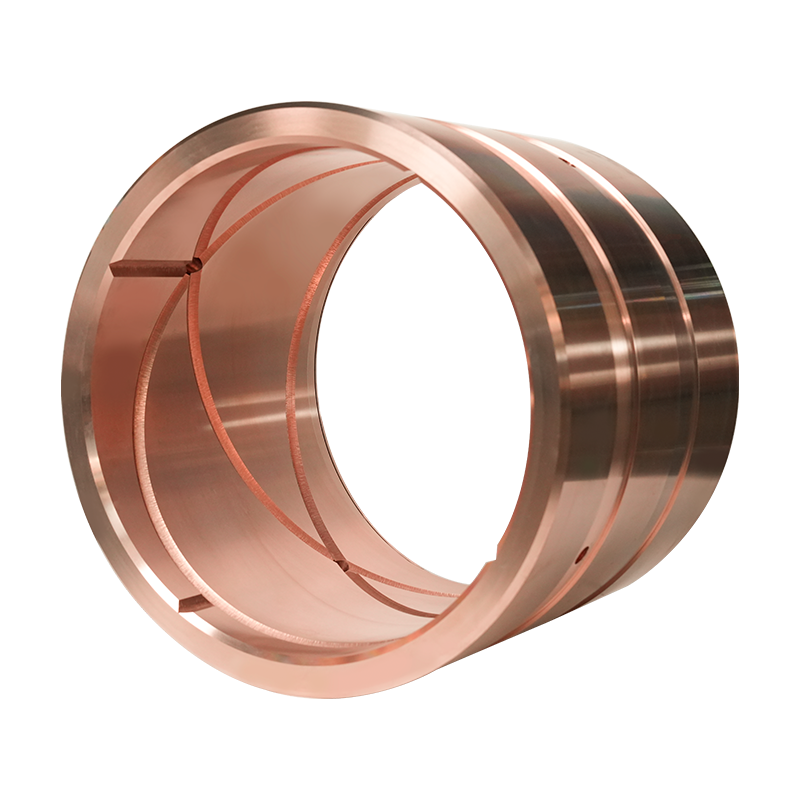
El buje de bronce y estaño para maquinaria de ingeniería está hecho de un sustrato de c...
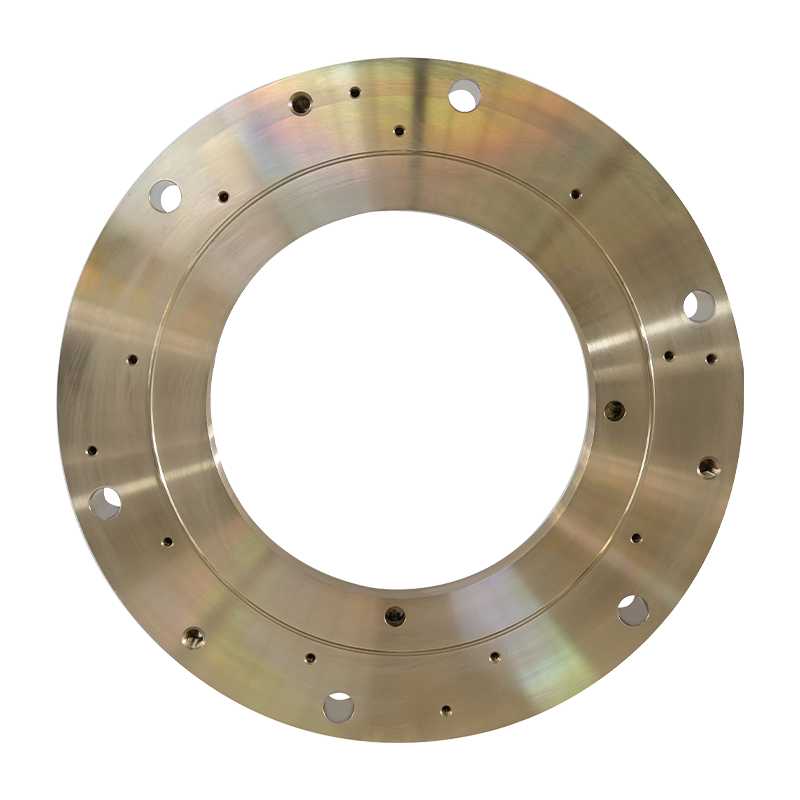
Anillo de sellado de aleación de cobre marino El anillo de sellado marino es un compone...
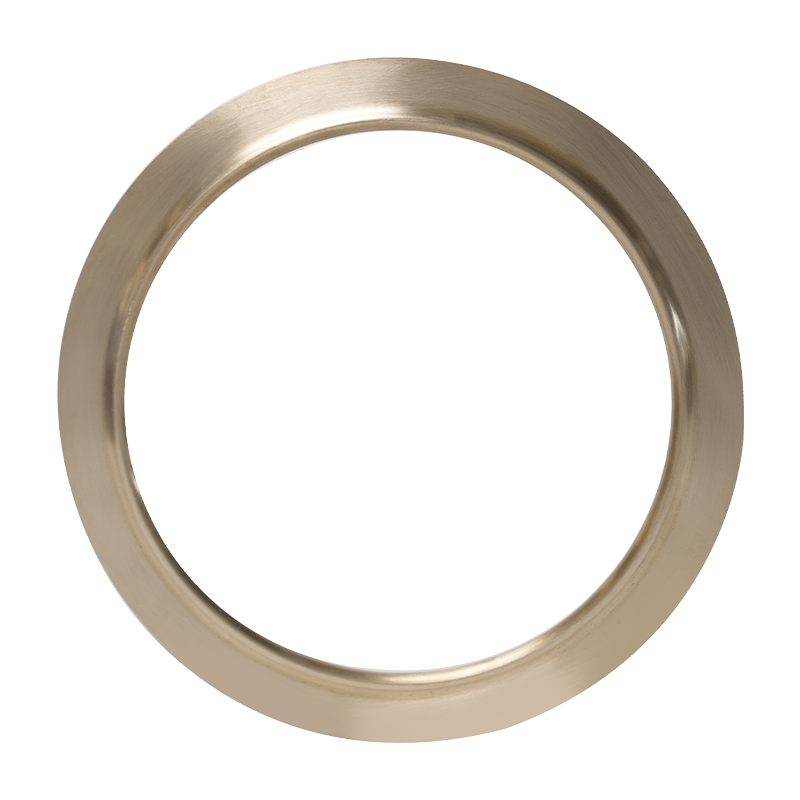
El anillo de sellado de aleación de cobre marino con sello de dispositivo de propulsión...
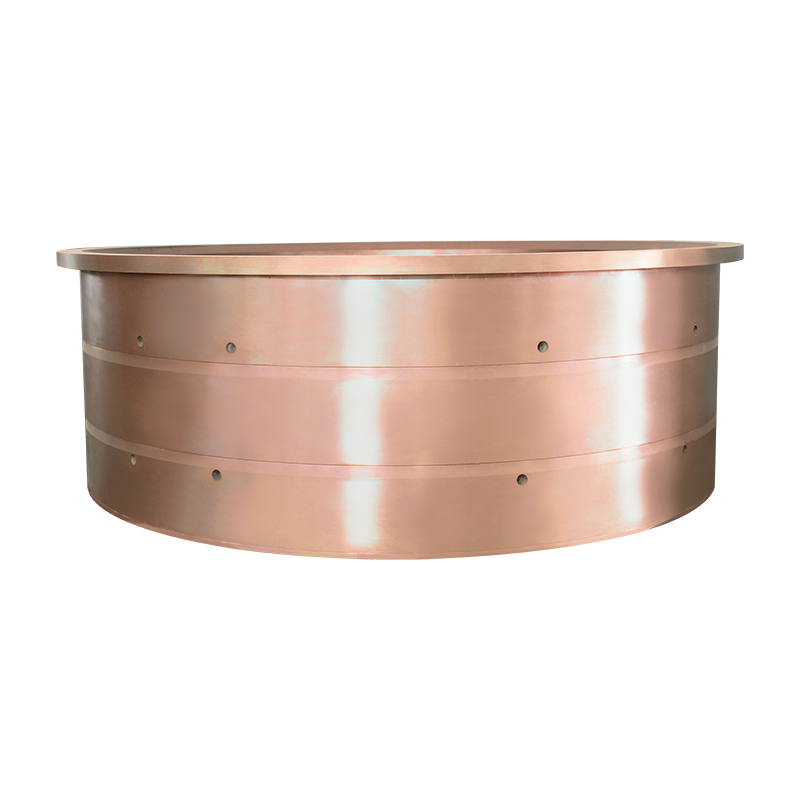
El cojinete de cabrestante de anclaje y el buje de bronce de estaño están diseñados par...
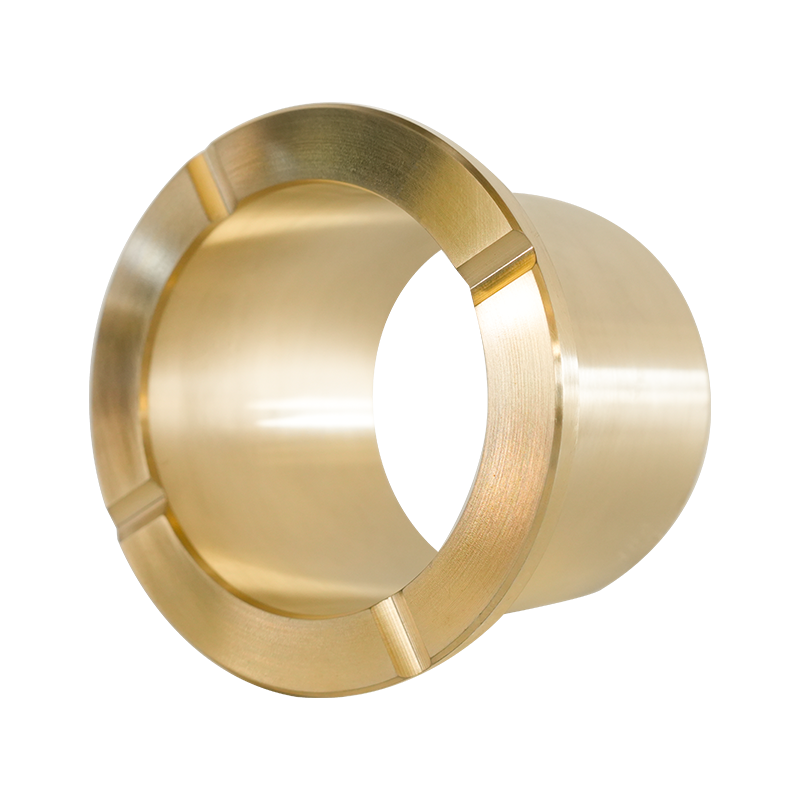
El buje de latón para equipos de minería está especialmente diseñado para condiciones d...
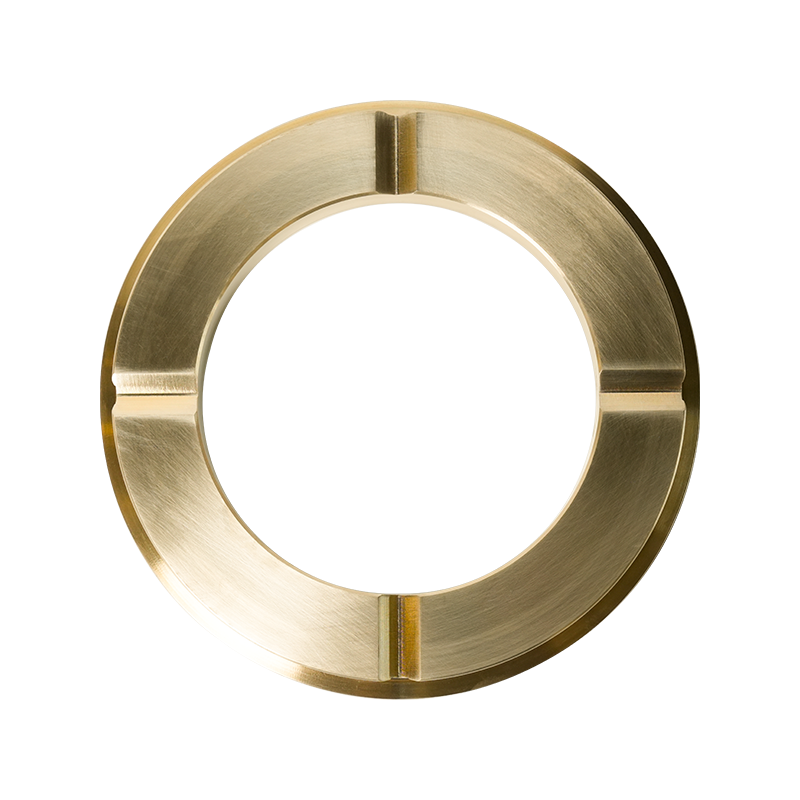
El buje de latón para maquinaria de ingeniería está especialmente diseñado para condici...
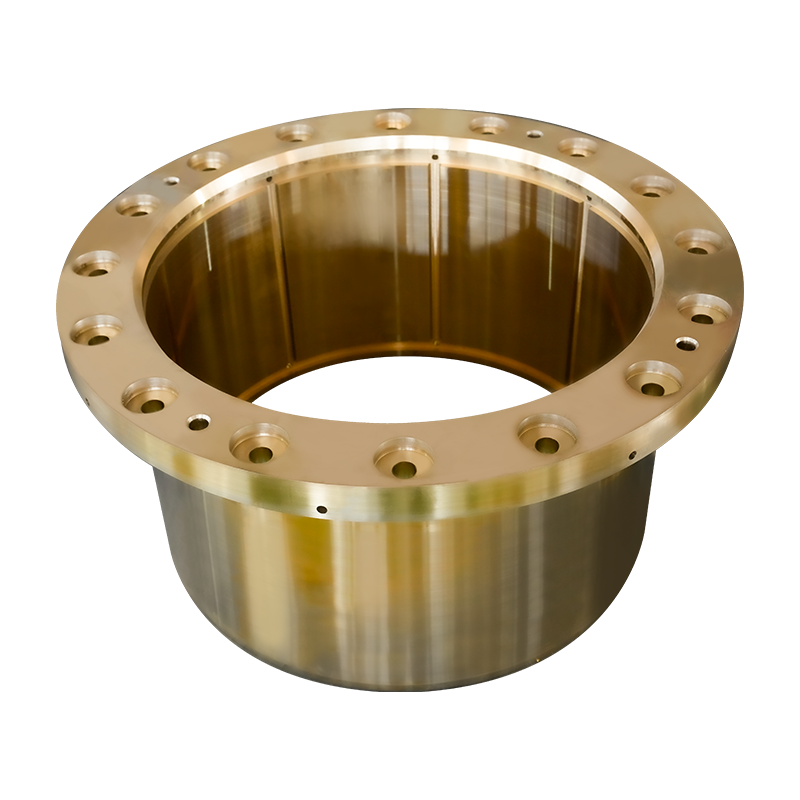
El buje de latón para equipos metalúrgicos es un buje de latón de alto rendimiento dise...
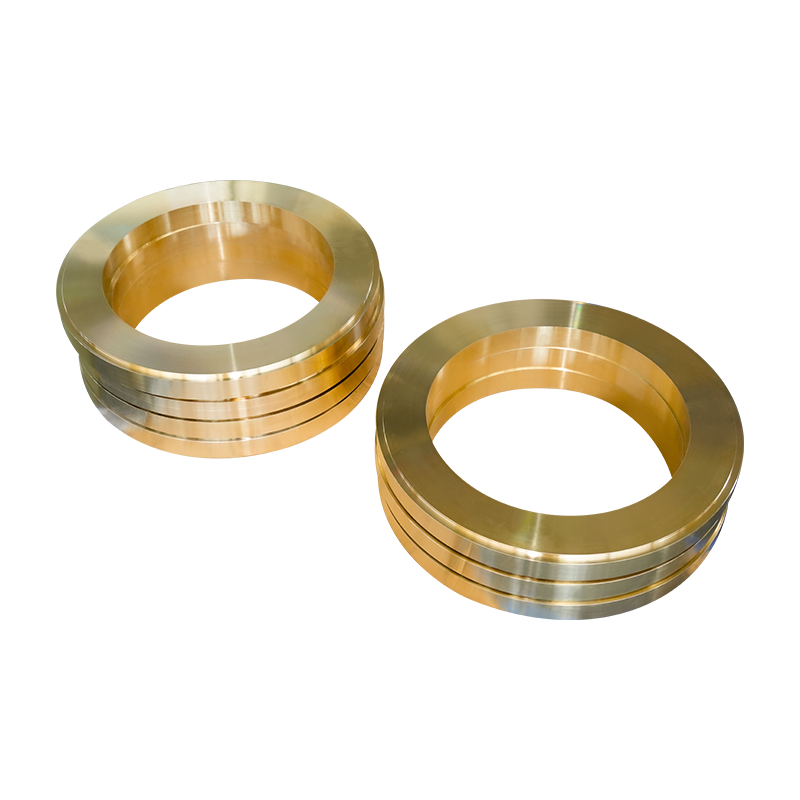
El buje de latón del dispositivo de sellado del eje de popa es un buje de cobre de lató...
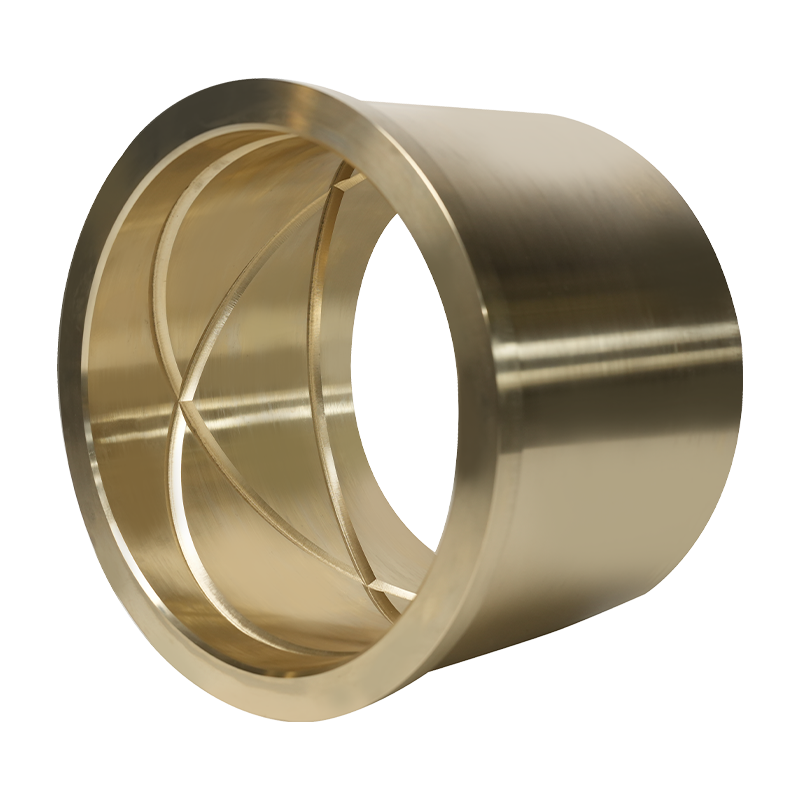
El buje de bronce de aluminio para sistema de transmisión de timón está hecho a medida ...
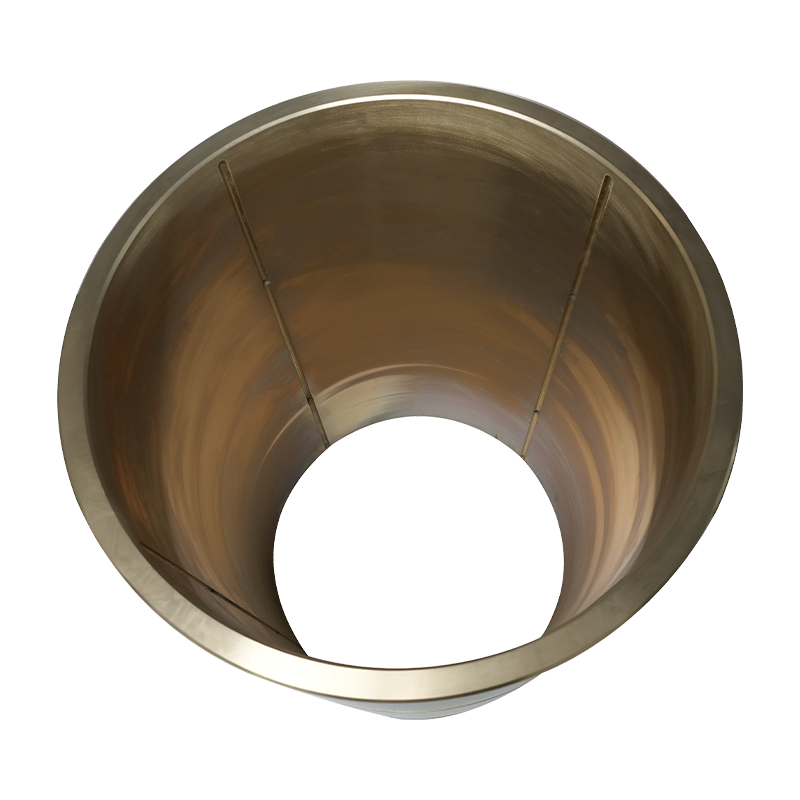
Buje de bronce de aluminio para cilindros hidráulicos de barcos y sistema de retroalime...
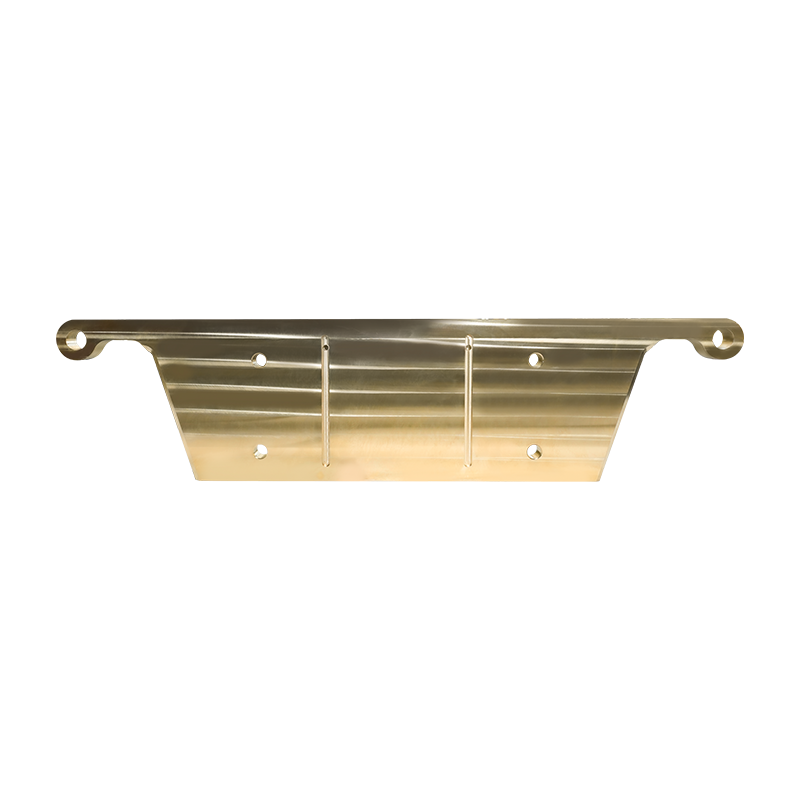
La placa de latón para equipos de minería está hecha de material de latón de alta resis...
Derechos de autor © YangZhou YiFeng Copper Products Co.,Ltd. Todos los derechos reservados
Fabricantes de fundición de cobre de China. Al por mayor fábrica de fundición de cobre